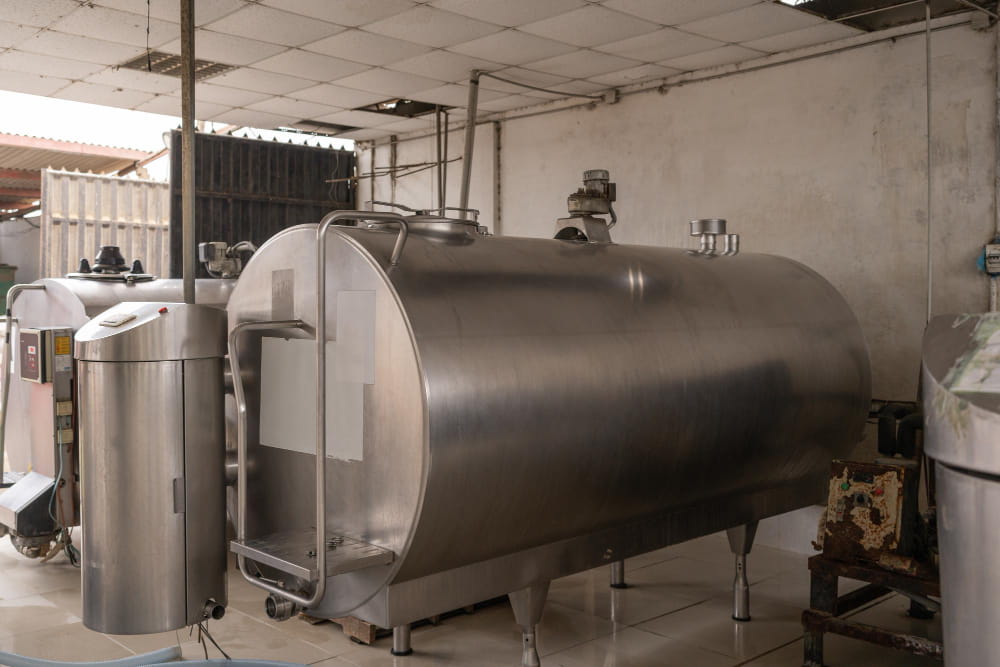
La demande en équipements performants et fiables ne cesse d’augmenter dans l’industrie agroalimentaire, la viticulture ou encore la pharmacie. Au cœur de ce besoin se trouve la fameuse cuve inox thermorégulée, un incontournable aussi bien pour le stockage que la transformation de liquides sensibles aux variations de température. Il est aujourd’hui difficile d’imaginer des procédés modernes sans ce type de matériel, alliant précision, hygiène et efficacité énergétique. Découvrons ensemble le métier de fabricant de cuves, les usages concrets et les critères de sélection déterminants.
Quels secteurs utilisent une cuve inox thermorégulée ?
Le terme cuve inox thermorégulée évoque immédiatement le secteur vinicole, mais son usage va bien au-delà. De nombreuses industries choisissent ce type de réservoir inox pour assurer la maîtrise de la température lors de la conservation ou de la fermentation de leurs produits. Sans cette régulation, il serait difficile d’obtenir une qualité constante, qu’il s’agisse de boissons, de préparations alimentaires ou même de solutions chimiques délicates.
L’acier inoxydable 304/316 est privilégié dans ces domaines pour ses propriétés exceptionnelles : résistance à la corrosion, facilité de nettoyage et excellentes qualités sanitaires. Le fabricant de cuves doit ainsi respecter des normes strictes afin d’assurer à la fois la sécurité alimentaire et la durabilité du matériel. Une mauvaise préparation du matériau ou une soudure inappropriée peut compromettre la fiabilité de la cuve sur le long terme.
La place centrale de la viticulture
Il est impossible d’évoquer la cuve isotherme sans citer la viticulture. Contrôler précisément la température lors de la fermentation du raisin joue un rôle clé sur la qualité finale du vin. Les caves modernes adoptent quasi systématiquement un parc de cuves inox thermorégulées, souvent équipées d’un circuit intégré permettant de chauffer ou refroidir selon les besoins.
Cela permet d’ajuster en temps réel les paramètres de production, limitant les déperditions et garantissant des résultats homogènes. Certains fabricants de cuves proposent même des configurations sur mesure, adaptées à la taille du chai, à la typologie des cépages ou à la modularité recherchée pour chaque phase de la vinification.
L’industrie agroalimentaire et pharmaceutique
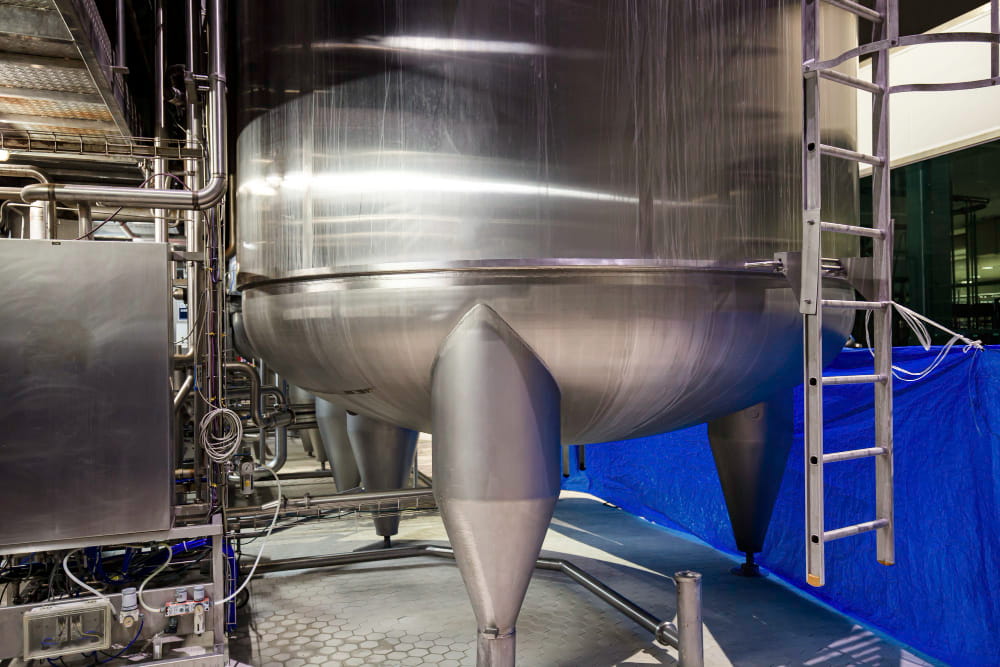
Au-delà du vin, le secteur agroalimentaire mise sur la cuve inox thermorégulée comme solution idéale pour garantir un environnement stable aux denrées périssables. L’hygiène prime, car la moindre contamination peut devenir problématique à grande échelle. Le choix d’une cuve alimentaire en acier inoxydable 304/316 limite considérablement les risques.
Dans la pharmacie, cette technologie s’applique également au stockage ou au mélange de substances sensibles. La précision offerte par la régulation thermique évite la détérioration ou la perte d’efficacité de certains principes actifs.
Comment fonctionne une cuve inox thermorégulée ?
À première vue, la cuve inox ressemble à un simple récipient métallique brillant, mais sa conception intègre de nombreux détails techniques essentiels. Sa principale particularité réside dans l’intégration d’un double fond ou d’une enveloppe dans laquelle circule un fluide caloporteur (comme de l’eau glycolée). Ce système permet ainsi de chauffer, de refroidir ou de maintenir la température interne de façon continue et automatisée.
Avec le temps, les spécialistes de la cuve inox ont multiplié les innovations, améliorant la gestion thermique intelligente et renforçant l’isolation. Cela rend la cuve isotherme parfaitement adaptée aux environnements exigeants où chaque degré compte.
Le rôle central de l’acier inoxydable 304/316
Deux qualités d’acier sont généralement utilisées pour fabriquer une cuve inox destinée aux aliments ou liquides sensibles : l’inox 304 et l’inox 316. Le premier est adapté à la majorité des usages grâce à sa bonne résistance aux agents chimiques courants et à son coût avantageux.
L’inox 316 est préféré lorsque le contenu requiert une pureté maximale, notamment en présence de chlorures ou d’environnements particulièrement agressifs. Le fournisseur cuves conseille toujours le matériau le plus adapté après analyse du cahier des charges spécifique.
Les systèmes de thermorégulation intégrés
Une cuve thermorégulée performante repose sur des équipements fiables et précis. Plusieurs systèmes existent selon l’usage :
- Serpentin ou « manteau » soudé dans lequel circule le liquide caloporteur
- Plaques ou fonds chauffants/refroidissants directement intégrés
- Sondes connectées au réseau central pour un réglage automatisé
Certains dispositifs incluent même une isolation supplémentaire pour transformer la cuve en véritable cuve isotherme, réduisant ainsi les pertes énergétiques et augmentant l’efficacité du cycle de production.
Pourquoi miser sur la personnalisation avec un fabricant de cuves ?
Chaque site de production présente ses propres contraintes, qu’il s’agisse d’espace, de volume utile ou de spécificités liées aux flux de matières premières. Pour répondre à ces exigences, collaborer avec un fabricant de cuves expérimenté permet de concevoir une solution réellement sur mesure. Ainsi, il devient possible d’optimiser l’organisation et l’ergonomie plutôt que de multiplier plusieurs petits réservoirs inox moins efficaces.
Cette approche offre un avantage supplémentaire : intégrer dès la conception les options nécessaires, telles que des accès spécifiques, des trappes de visite, des vannes personnalisées ou une motorisation dédiée pour le mélange. L’ensemble optimise le travail quotidien tout en réduisant les coûts à long terme.
Étapes clés du processus de conception sur mesure
Collaborer avec un professionnel du secteur implique plusieurs étapes incontournables :
- Analyse précise des besoins (capacité, fonction, implantation)
- Validation des matériaux (choix entre acier inoxydable 304/316 selon les usages envisagés)
- Dessins et plans 3D pour visualiser la solution avant fabrication
- Intégration de tous les systèmes de contrôle, de sécurité ou de mobilité nécessaires
Cette méthode collaborative permet d’affiner chaque détail, jusqu’à obtenir une unité répondant point par point au cahier des charges.
Flexibilité et évolutivité pour anticiper l’avenir
Les tendances montrent un intérêt croissant pour des équipements évolutifs. De nombreux sites industriels anticipent des hausses de capacité ou des ajustements de gamme produits. Un fabricant de cuves compétent sait concevoir une cuve inox modulable, pré-équipée pour accueillir ultérieurement d’autres accessoires ou fonctions supplémentaires, comme de nouvelles sondes de température ou des capteurs connectés.
Choisir le sur mesure transforme alors la cuve alimentaire en atout stratégique, prête à accompagner la croissance ou la diversification de l’activité sans avoir à repenser entièrement les installations existantes.
Quels sont les critères de choix d’un fournisseur cuves inox thermorégulée ?
Le marché regorge d’acteurs spécialisés dans la fabrication ou la fourniture de cuves inox thermorégulées. Toutefois, leur expérience et leur adaptabilité varient grandement. Quelques critères facilitent la prise de décision lorsqu’il s’agit de trouver le partenaire idéal pour mener à bien un projet ambitieux.
La réputation se forge principalement autour des retours clients et des garanties offertes, mais pas uniquement. La capacité du fournisseur cuves à suivre le projet de A à Z – de la conception initiale à l’installation sur site puis au service après-vente – fait partie des éléments essentiels dans le choix final.
L’expertise technique et la conformité réglementaire
Une équipe dotée d’ingénieurs internes, informée des dernières normes sanitaires ou environnementales, rassure quant à la validité des solutions proposées. Cela concerne aussi bien les soudures que l’électropolissage, la traçabilité de l’acier inoxydable 304/316 utilisé et la compatibilité avec les certifications exigées dans l’industrie alimentaire ou vinicole.
Certains fournisseurs proposent même des essais grandeur nature, simulant les cycles thermiques ou la pression subie par la cuve isotherme équipée d’un système thermorégulé.
Rapidité, disponibilité et qualité du suivi
Le métier de fabricant de cuves implique parfois de respecter des délais serrés, surtout lors de projets saisonniers ou guidés par un pic de production. Disposer d’un stock important de matières premières, d’un atelier réactif et d’interlocuteurs disponibles facilite l’avancée des chantiers dans de bonnes conditions.
Le suivi post-livraison a également toute son importance, notamment pour organiser rapidement des opérations de maintenance ou répondre à un besoin d’évolution future.
Vers une performance durable grâce à la cuve inox thermorégulée
Penser « performance » dans l’industrie, c’est aussi réfléchir à la consommation énergétique, au respect de l’environnement et à l’évolution des normes sanitaires. Opter pour une cuve inox thermorégulée bien dimensionnée, dotée d’une isolation efficace et conçue dans le bon acier inoxydable, permet de limiter le gaspillage tout en maximisant la constance des productions.
Par ailleurs, la transition numérique encourage l’adoption de cuves intelligentes, pilotables à distance ou surveillées en continu via des interfaces connectées. Cette nouvelle génération de réservoirs inox garantit un contrôle accru, pour accompagner sereinement la transformation des métiers de la vigne, de l’agroalimentaire ou de la pharmacie. Demain, une cuve bien pensée sera au centre de toutes les ambitions de qualité.